玻璃深加工的第一道质量关口在磨边,不在钢化。边部残留的微裂纹在钢化炉里被放大,出炉时看不出来,装到整机上三五个月才炸,追溯成本极高。
下面把判定口径、参数区间与现场做法分开写,便于直接对照自己的产线或采购标准。
崩边按尺寸分级:小于 0.5mm 的轻微崩边允许存在于非可视区;0.5 至 2mm 的必须返磨;超过 2mm 或深入板面 0.3mm 以上的直接判废,不允许打磨掩盖。
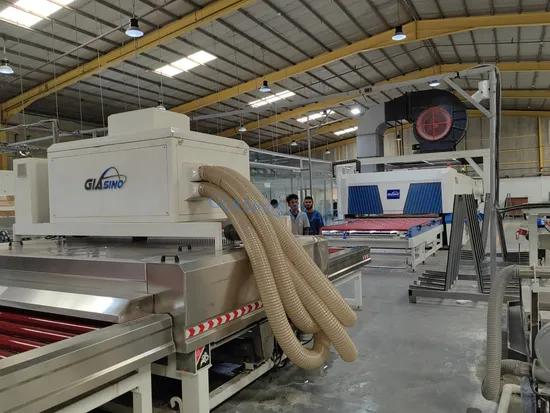
参数上,粗磨用 80 至 120 目金刚轮,精磨用 180 至 240 目树脂轮,抛光用羊毛轮加氧化铈。进给速度控制在 3 至 5m/min,过快会让边部温升骤增,反而制造新裂纹。
冷却水量要够。每米磨边长度冷却水流量不低于 0.6L/min,水量不足时边部出现白色灼痕,这是典型的过热信号。车间把水流量计装到每台磨边机上,比靠手感判断可靠。
尺寸公差方面,常规矩形面板的长宽公差按 ±0.5mm 控制,开孔位置公差 ±0.3mm,对角线偏差不大于 1mm。整机装配若有台阶配合,公差要收到 ±0.2mm 并要求全检。
检验用 10 倍放大镜沿边部逐段观察,配合塞尺测边部垂直度。抽检比例建议每批 5%,出现一片超差即加倍抽检,连续两批超差则停机校轮。
本文由技术部根据车间记录整理,参数适用于常规规格;具体订单以合同附件与图纸为准。